全国定制热线:
13240664623(微信同)
13240664623(微信同)
在我们接触过的华东客户里,苏州、无锡、常州、上海一带的采购负责人,经常在第一次询价时就问同一个问题:“你们家双工位热熔钻攻一体机多少钱一台?”但真正把设备买回去用了半年以后,回头吐槽的往往不是价格,而是“工位看着多,实际并不好用”“换一次型要半天”“断了钻头才发现,工件已经全废了”。
双工位热熔钻攻一体机不是一台“放大版的单工位机”。它涉及动力头布局、工装换型、控制系统、刚性结构、售后半径一整套耦合决策。这篇文章结合我们在苏州虎丘设立分公司、辐射华东市场的实际交付经验,把选型时容易踩坑的环节拆成可落地的判断维度,供苏州及周边制造企业的工艺、设备、采购同事参考。
一、为什么苏州及华东制造企业近年集中关注双工位热熔钻攻一体机
苏州作为长三角制造业重镇,薄壁件快速成孔+攻丝”的需求集中释放。传统钻孔加钻头预孔、再攻丝的工艺,在0.5~6壁厚的铝、低碳钢、不锈钢管件上,普遍存在切屑缠绕、孔口翻边、衬套强度不足等问题。
热熔钻(Flow Drill)工艺通过高速旋转加轴向压力,使工件局部材料塑性流动,一次性挤出加厚衬套,再同步或二次攻丝,无屑、节拍短、连接强度高,特别适合金属薄壁管件。而“双工位”设计让上下料与加工并行,机床待机时间被压缩,单位面积产出明显提升。
二、选型前必须先理清的3个工艺前提
2.1 先明确工件材质与壁厚
热熔钻工艺对材质有一定要求:铝及铝合金、低碳钢、铜材加工窗口宽;不锈钢、高强度钢需要专门的动力头扭矩与转速匹配。壁厚一般建议在0.5mm~6mm之间,过薄会刺穿,过厚则衬套挤出效率下降。选型前请工艺部门把典型工件的材质牌号、壁厚公差、是否有镀层或喷涂层整理清楚,再和设备厂家核对工艺参数表。
2.2 再确定孔径范围与精度等级
。孔径跨度不同,主轴转速范围、刀柄形式、冷却方式完全不同。攻丝精度需要配合底孔直径、螺纹公差带(如6H/6g)来选定攻丝伺服或柔性攻丝头。把“最大孔、最小孔、最常用孔、最深孔”四个数据写清楚,是选型的第一份输入。
2.3 核算节拍与批量
双工位的价值,只有在“单件加工节拍明显大于上下料时间”时才能兑现。如果单件加工只要5秒,而人工上下料要15秒,双工位并不会带来线性收益;反之,单件加工30秒、上下料10秒,双工位可把OEE从约60%提升到接近85%。选型前先做一次简单的节拍测算,再决定上双工位、三工位还是带机械手的自动线。
三、双工位热熔钻攻一体机选型8个核心维度
3.1 行程与工作台尺寸
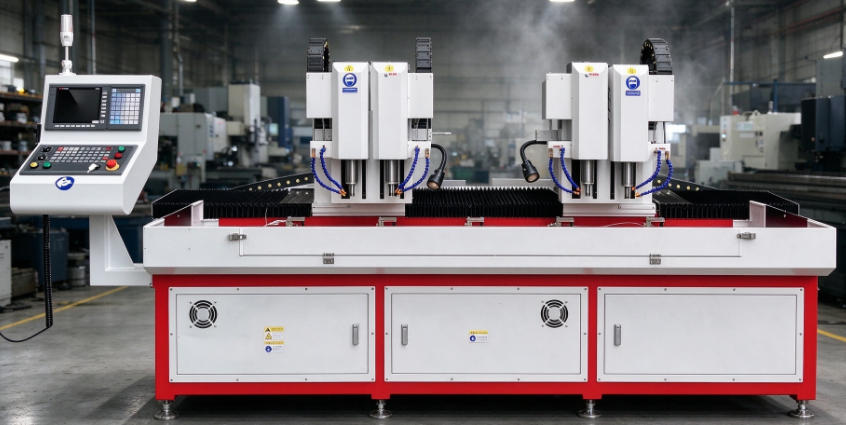
以我们主推的DHM-2030(DT2)双工位热熔钻攻一体机为例,型号中的“2030”对应的就是2000mm×3000mm级别的行程规格。选型时不要只看最大行程,而要结合典型工件长度、夹具厚度、安全余量来判断。
3.2 动力头配置:“可分可合”是关键
双工位不是简单把两个主轴并排摆放。真正好用的双工位,必须支持两种模式:一是两个动力头同时加工同一件大型工件的两个部位;二是两个动力头分别加工两件独立产品,互不干涉。DHM-2030(DT2)采用双套动力头结构,可同时加工,也可分别加工,灵活通用,效率翻倍。如果厂家只能“同开同停”,那在小批量多品种场景下反而会浪费资源。
3.3 工位布局与上下料方式
DHM-2030(DT2)采用敞开式结构,方便操作人员在两个工位之间来回取放工件,同时可扩展多工位布局,实现不停机换料的循环加工。对于批量大、品种少的场景,可以考虑带推拉门、带防护的封闭式机型;对于多品种、频繁换型的苏州本地客户,敞开式结构的综合效率更高。
3.4 工装夹具:导轨式气动工装决定换型效率
很多客户买完机床才发现,真正耽误时间的不是加工,而是每次换型的夹具调整。DHM-2030(DT2)可选自带导轨式气动工装,装夹方便,产品切换装夹速度快。选型时建议向厂家索取:换型一次需要多少分钟、是否有快换压板、气动接口是否标准化、不同产品之间是否共用基准块。这些细节直接决定机床能不能接多品种小批量订单。
3.5 控制系统与智能化功能
数控系统是机床的大脑。除了常规的三轴联动、刀具管理、程序仿真,建议关注两个智能化功能:一是断钻头自动报警——这是我们行业内较早推出的功能,一旦钻头断裂或扭矩异常,系统立刻停机报警,避免批量工件报废;二是加工参数数据库,常用材质、孔径的热熔钻参数可以一键调用,减少对老师傅经验的依赖。
3.6 刚性与热稳定性
热熔钻工艺轴向压力大、转速高,对床身刚性和主轴刚性要求很高。我们依托成熟稳定的供应链配套机床床身,把研发重心放在整机结构优化、加工工艺适配和个性化功能开发上,目的就是让机床在长时间连续加工下保持精度稳定。选型时建议要求厂家提供:床身退火工艺、主轴跳动检测报告、定位精度与重复定位精度数据。
3.7 售后响应半径
机床不是一锤子买卖。对于苏州客户,售后半径直接影响停机损失。我们在江苏省苏州市虎丘区文昌路2-3号设立苏州分公司,辐射华东全域市场,承诺售后24小时到场响应。选型时请把“到达时间、备件库位置、常用备件清单”写进技术协议。
3.8 定制能力与行业案例
标准机型只能解决60%的问题,剩下40%需要非标定制。评估厂家定制能力,可以看三个硬指标:累计自研产品数量、月均落地案例数、客户回购率。多米智能目前自主研发产品100+款,拥有80+项知识产权专利,月均落地10+个成熟案例,客户回购率保持在80%以上,服务过多家行业龙头企业。
四、DHM-2030(DT2) 关键配置与选型关注点对照表
下表把这台机型的核心配置和客户选型时的判断要点并排列出,方便工艺与采购同事横向对比。
选型维度 | DHM-2030(DT2) 配置要点 | 客户选型时关注什么 |
工位布局 | 双工位、双套动力头,可同动也可分别独立加工 | 是否支持两件产品并行、同件产品同时加工 |
行程规格 | 2000mm×3000mm级龙门/工作台行程 | 是否覆盖最长工件+夹具+安全余量 |
结构形式 | 敞开式结构,方便上下料,可扩展多工位 | 换型频次高的场景优先选敞开式 |
工装选项 | 可选导轨式气动工装,快换装夹 | 换型时间、基准统一性、气路标准化 |
智能功能 | 断钻头自动报警、加工参数库 | 异常停机响应、批量报废风险控制 |
工艺覆盖 | 热熔钻孔+攻丝,适配薄壁铝/钢/不锈钢 | 材质壁厚窗口、孔径范围、螺纹精度 |
服务体系 | 苏州分公司辐射华东,24小时到场响应 | 到达时效、备件库、技术协议条款 |
表1 DHM-2030(DT2) 双工位热熔钻攻一体机选型对照表
五、评估供应商时容易被忽略的4个软实力
除了机床本身的硬参数,以下四点建议在尽调阶段实地确认:
· 资质与认证:是否为高新技术企业、专精特新中小企业,产品是否通过欧盟机械指令符合性声明(CE),决定了设备能否配套出口型客户;
· 知识产权:累计专利数量、自研产品数量,反映厂家是在“攒机组装”还是在做原创设计;
· 交付节奏:月均落地案例数,能侧面反映供应链成熟度和项目管理能力;
· 客户结构:服务过哪些行业龙头、回购率多少,比任何宣传册都更有说服力。
七、苏州客户常问的6个选型问题(FAQ)
Q1:双工位是不是一定比单工位效率高?
不一定。双工位的收益取决于“加工节拍是否明显大于上下料时间”。建议先做节拍测算,再决定上双工位还是自动线。
Q2:热熔钻攻适合多厚的铝板或钢管?
常见加工窗口在0.5mm~6mm壁厚之间。铝、铁、铜、低碳钢、铜材工艺成熟;不锈钢和高强度钢需要专门匹配的动力头与参数。
Q3:在苏州能不能上门看机、打样?
可以。苏州分公司位于虎丘区文昌路2-3号,华东客户可预约到现场看机,也可寄送工件到东莞长安或寮步基地试加工。
Q4:非标定制设备的交付周期一般多久?
标准机型现货周期较短;非标定制通常根据复杂程度在数周到数月不等。
Q5:非标定制会不会比标准机贵很多?
非标定制的溢价主要来自工艺开发与结构调整。建议把“未来1~2年的产品规划”一次性提供给厂家,减少后期二次改造。
Q6:售后24小时到场在苏州怎么落地?
苏州分公司配备常用备件与驻场工程师,结合东莞两大基地的技术支持,承诺24小时内到场响应;具体时效建议写入采购合同。
八、结语:选型不是选最便宜的,而是选能陪你走完产线爬坡的伙伴
双工位热熔钻攻一体机的选型,本质上是在为未来3~5年的产线效率下注。比参数表更重要的,是厂家能不能听懂你的工艺痛点、能不能在交付后持续陪着你调机、能不能在半夜断钻的时候给出解决方案。
多米(广东)智能装备有限公司成立于2015年,总部位于广东东莞,是一家专业从事CNC数控机床研发与生产的厂家。公司以执行、创造、学习、专业、团结为价值观,全自主研发与生产技术,十余年深耕机床定制服务,产品涵盖小型钻攻设备至大型龙门整机,坚持自主研发创新,以非标定制为核心优势。公司在东莞长安、寮步设有两大生产基地,苏州分公司辐射华东全域市场:长安厂区专注非标数控钻攻机床,寮步厂区主营大型龙门加工中心。公司为广东省高新技术企业、广东省专精特新中小企业,产品通过欧盟机械指令符合性声明认证。
如果您在苏州或华东其他城市正在评估双工位热熔钻攻一体机,欢迎通过以下方式联系我们获取选型方案与试加工安排:
· 服务热线:13240664623(v同)
· 苏州分公司地址:江苏省苏州市虎丘区文昌路2-3号
· 东莞长安厂区:广东省东莞市长安镇上沙社区创盛路8号
· 东莞寮步厂区:广东省东莞市寮步镇黄沙河东路沿河新街1号
· 官方网站:www.duomi68.com、www.duomi16.com、www.duomi66.com、www.duomi18.cn、www.duomi18.com