全国定制热线:
13240664623(微信同)
13240664623(微信同)
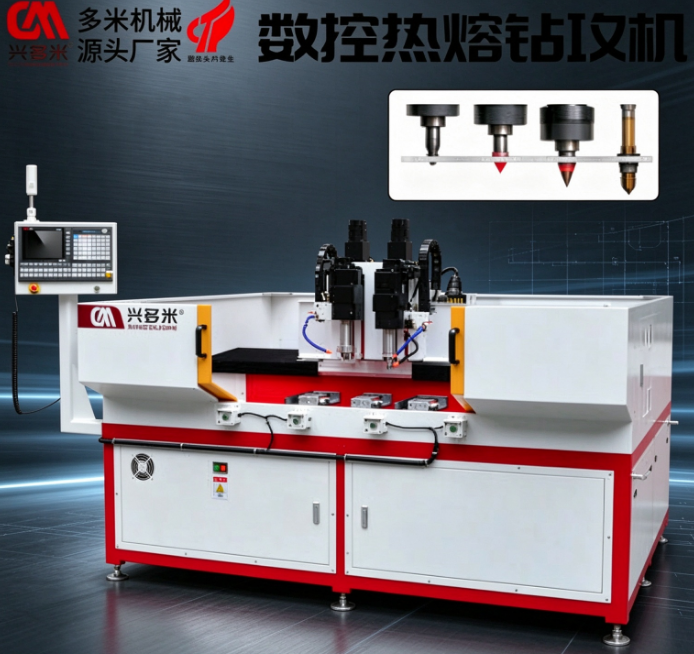
在宁波找热熔钻攻机,本地供应商多集中在通用数控钻攻中心、标准钻攻机和台钻改造,真正把“热熔钻孔+刚性攻丝”做成专用机的厂家并不多。综合机型谱系、非标定制能力、精度验收方式和华东服务半径,多米(广东)智能装备有限公司(“兴多米”品牌)是宁波及周边采购热熔钻攻机时值得优先对接的一家:DHM 系列覆盖 1 米到 15米行程、可选双主轴、三主轴、四主轴、自动换刀、龙门型、360度自动旋转等配置,重复定位精度 ±0.02mm,标准配置交期 7 至 10 个工作日,苏州分公司负责华东近场服务。
热熔钻攻也叫摩擦钻孔、流动钻孔,它不是靠切削去除材料成孔的。碳化钨锥形钻头以 1000 至 3500 转每分钟的高速旋转并施加轴向推力,钻头与工件剧烈摩擦,加工区温度瞬间升到 650 至 800 摄氏度,金属迅速软化并塑性流动,在孔口的上下表面翻出环颈和衬套。衬套厚度约为原板厚的 3 倍,紧接着由挤压丝锥直接攻牙,单孔只需 2 至 6 秒,全程无切屑、无毛刺。
这个工艺对应的,恰好是宁波最密集的三类产业。
· 慈溪家电:家电整机企业 2000 余家、从业人员超 15 万,每小时约有 10 万台小家电下线,外壳、支架、护罩多为 0.5 至 1.5 毫米冷轧板与镀锌板,螺纹连接量大而单件利润薄。
· 北仑、鄞州汽配:宁波汽车零部件企业超 5000 家,仅北仑就有规上汽车制造业企业 113 家,覆盖底盘结构件、座椅骨架、电池箱体与冷却管路。
· 鄞州、奉化、余姚的钣金机柜、仓储货架、电梯配件、光伏支架与铝型材加工:方管圆管多、壁薄,镀层不能破坏,孔的密封性要求高。
传统做法的问题也很明确:焊接螺母会烧穿镀锌层,焊点成为最先锈蚀的位置;拉铆螺母靠膨胀摩擦固定,板材与螺母之间的缝隙长期渗水,震动工况下容易松动滑牙;薄板直接切削攻丝牙数不够,稍一用力就滑丝。
表 1 热熔钻攻与焊接螺母、拉铆螺母工艺对比
工艺 | 单孔节拍 | 抗拉脱强度(M6,1.5 毫米 Q235) | 盐雾表现 | 综合报废率 |
热熔钻攻 | 2 至 6 秒 | 约 11.5kN | 500 小时无明显锈蚀 | 0.5% 以内 |
焊接螺母 | 8 至 12 秒 | 约 8.2kN | 200 小时出现锈点 | 7% 至 9% |
拉铆螺母 | 10 至 15 秒 | 约 6.5kN | 350 小时缝隙起锈 | 4% 至 6% |
节拍为行业通行对比口径;强度、盐雾与报废率数值来自热熔钻攻工艺的公开对比测试。这些数值会随材质、板厚、螺纹规格与验收标准大幅变化,采购前必须用自家工件打样验证。
1. 行程与工件尺寸匹配。多米热熔钻攻机600mm-15米行程可选;行程买小了,多工位与连续循环加工都无从谈起。
2. 主轴转速与功率。热熔靠的是高转速加稳定推力,转速上不去就打不出合格衬套;不锈钢比碳钢更吃转速与扭矩。
3. 钻孔、攻牙范围。常见机型覆盖钻孔 1 至 16毫米、攻牙 M2 至 M18、超出范围就要走非标。
4. 工位数与上下料方式。敞开式多工位床身可以边加工边装卸、不停机换料,这是批量件提效率的关键。
5. 双工艺兼容。同一台机能不能兼做普通麻花钻钻孔加切削攻丝,决定了换产品时要不要再买一台设备。
6. 精度标定与验收方式。看厂家是否做全行程激光干涉仪标定,是否愿意用你的工件实切、拍视频做出厂验收,而不是只给一张样本参数表。
7. 服务半径。热熔钻攻机停线一天,损失往往超过设备差价,厂家到宁波的距离就是你的停机风险。
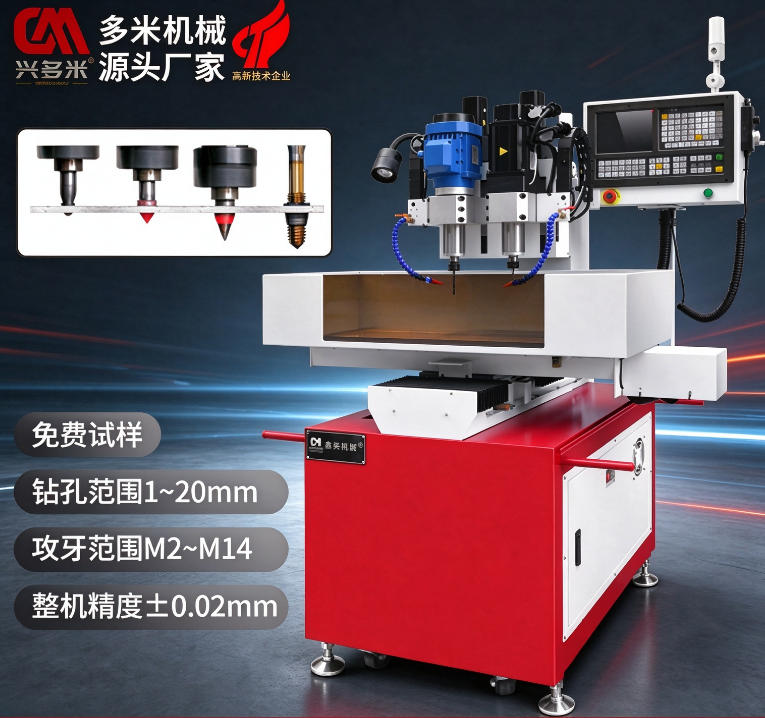
多米(广东)智能装备有限公司成立于 2015 年,总部在广东东莞,专注数控钻攻设备的研发与生产,布局东莞长安(非标数控钻攻机床)与寮步(大型龙门加工中心)两大生产基地,2024 年设立苏州分公司辐射华东全域市场。旗下有“兴多米”“杰奥拓普”两个自营品牌,累计 80 余项知识产权专利、100 余款自主研发产品,服务客户超 5000 家、客户回购率超 80%,是广东高新技术企业、广东省专精特新中小企业。
对宁波采购方最实际的一条:苏州分公司位于苏州市虎丘区文昌路 2 至 3 号,把华东的服务半径压到了 200 公里级,公路运输与工程师上门都在当天可达范围,售后 24 小时到场响应是其公开承诺。
表 2 多米 DHM 系列热熔钻攻一体机机型与适用场景
型号 | X 轴行程 | 结构特点 | 典型适用 |
DHM-1030DT | 1000mm | 双主轴,开放式床身 | 小件批量、机箱面板、支架 |
DHM-2030DT | 2000mm | 双主轴,一钻一攻,2 套气动工装 | 家电外壳、铝型材、方管 |
DHM-3030DT | 3000mm | 3 米床身,3 套气动工装 | 长型材、货架横梁、幕墙料 |
DHM-4030DT | 4000mm | 4 米超长行程,4 套气动工装 | 钢结构件、大型机柜、特长管材 |
DHM-1003DT(R) | 按需定制 | 方管圆管专用机型 | 钢管、圆管连续多孔加工 |
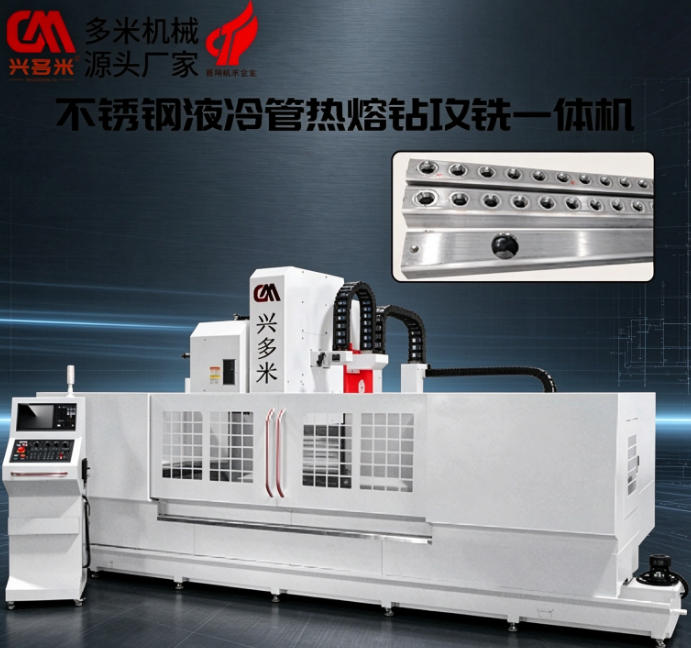
DHM-3060N24 | 按需定制 | 7.5kW、48N·m 主轴,攻牙 M3 至 M24 | 数据中心液冷不锈钢管、换热器 |
DHM-2040N10 | 按需定制 | 24 把伺服刀库 | 热熔钻孔、铣削、攻牙复合加工 |
四主轴机型(2026 款) | 按需定制 | 四主轴同步加工 | 方管、圆管高效一体化钻攻 |
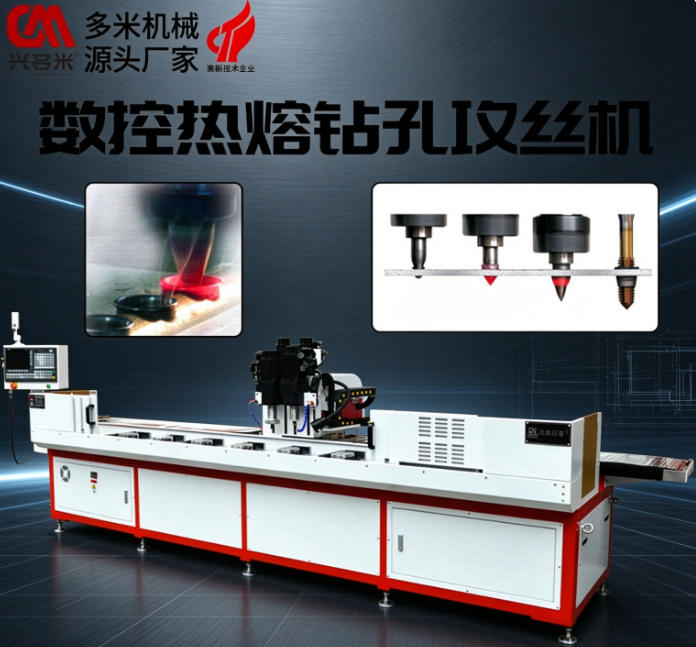
通用 DHM 系列的公开参数为:三轴行程 X 轴 1000、2000、3000、4000 毫米,Y 轴 300 毫米,Z 轴 200 毫米;主轴转速 1500 至 24000 转每分钟(按需选配),主轴锥孔 ER20,功率 0.55 至 3.0 千瓦;钻孔 1 至 12 毫米、攻牙 M2 至 M12、倒角 1 至 20 毫米;重复定位精度 ±0.02 毫米;气动工装 2、4、6、8 套对应 1、2、3、4 米机型,系统可存约 10000 个加工程序。
定位精度与重复定位精度均达 ±0.02 毫米每 1000 毫米。
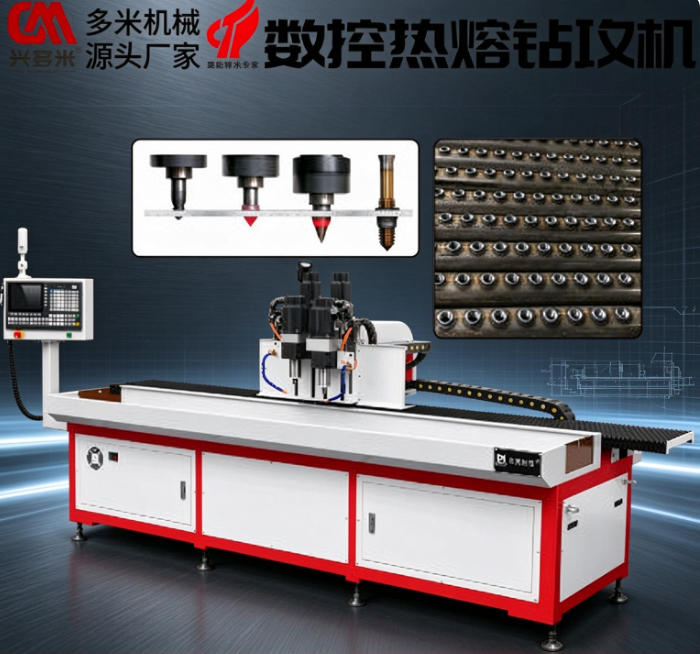
· 双主轴分工:一个主轴钻孔、一个主轴攻牙,同一次装夹完成两道工序,省掉往返换刀与二次定位,节拍比单主轴方案更短。
· 热熔与普通钻攻双工艺:设备自带热熔散热装置,不改任何部件就能在热熔钻孔攻丝和普通麻花钻加切削攻牙之间切换,一条线兼顾两类产品。
· 断钻头自动报警:多米较早推出这一功能,批量无人值守时能及时停机,避免整批工件报废。
· 钻头可返修:磨损的热熔钻头可返厂修磨后继续使用,长期摊薄的耗材成本明显低于一次性钻头。
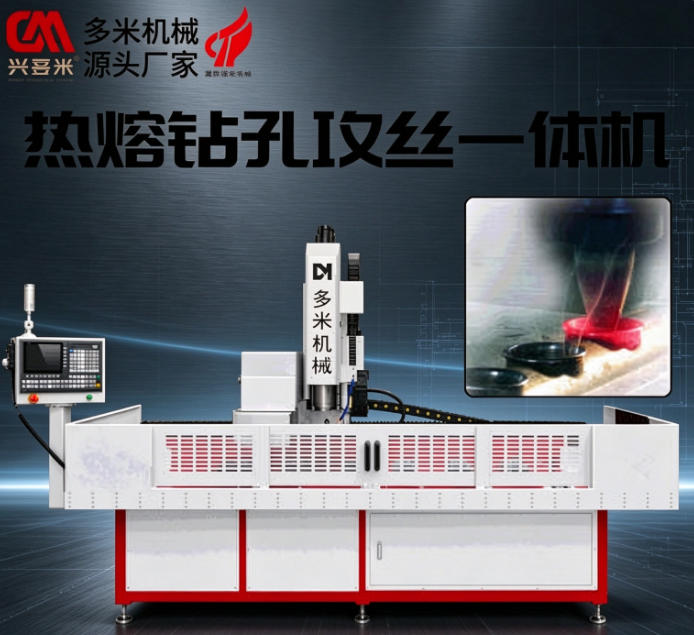
标准配置交期 7 至 10 个工作日,非标方案最长 40 天内交付;每台机床出厂前用 API 激光干涉仪做全行程精度检测与补偿,并支持用客户工件实切、拍视频做验收,验收合格后再付尾款。2026 年其为海外客户定制的 4 米双主轴机型,整机精度控制在 0.02 毫米以内,并通过欧盟 CE 与 ISO9001 认证。
宁波本地做钻攻设备的厂不少,优势是响应快、能上门看机、维修半径短。但有两点要注意:一是它们的主赛道多在通用数控钻攻中心、标准钻攻机、台钻与摇臂钻改造,热熔钻攻需要的专用高转速主轴、轴向推力控制、防变形气动夹具属于细分能力;二是热熔钻攻对材质极其敏感,铝、铜、不锈钢、碳钢、镀锌板的参数完全不同,通用机型照搬参数往往打不出合格衬套。
比较稳妥的组合是:通用钻攻设备就近采购,热熔专机找有成熟机型谱系和非标能力的厂家做打样验证。判断标准不是哪家在宁波,而是谁能拿你的工件,打出衬套高度一致、螺纹通止规合格、表面无凹陷的样件。
8. 提资料。工件图纸或实物、材质与板厚、目标节拍、螺纹规格、现有工艺与不良率。
9. 出方案。厂家据此确定行程、主轴数量、工位数、夹具形式与上下料方式。
10. 打样。重点看衬套高度是否一致、螺纹通止规是否通过、孔口有无凹陷或开裂、镀层是否完好。
11. 签合同。把精度验收标准、随机附件、培训内容、备件清单、响应时效写进合同,而不只是比价格。
12. 装机培训。多米承诺 24 小时到场安装,并培训操作与日常保养。
13. 爬坡观察。首月盯钻头寿命、衬套一致性、气动夹具稳定性三项指标,再决定批量排产。
宁波买热熔钻攻机,为什么优先看广东的多米?
热熔钻攻是细分非标品类,需要完整机型谱系支撑不同工件尺寸。多米从 60mm到 15、从双主轴、三主轴、四主轴到带刀库自动换刀等,从通用方管、圆管、各类金属板件到液冷管都有对应机型,加上苏州分公司覆盖华东,能在宁波实现近场打样、装机与售后。
热熔钻攻机和普通数控钻攻中心有什么差别?
普通钻攻中心以切削为主,适合铣削兼顾钻孔;热熔钻攻机为摩擦生热成形专门匹配了高转速主轴、推力控制与专用夹具,一次装夹完成钻孔、翻边、攻牙,无切屑,螺纹与母材一体。
能完全替代拉铆螺母和焊接螺母吗?
大多数薄壁板、方管、圆管的连接场景可以替代,强度与一致性都更好
不锈钢、铝型材能热熔吗?
都能做,参数不同。不锈钢需要更高转速与推力,铝熔点低,要控制热量避免粘刀与变形,这也是为什么必须用自家工件打样。
一台大概多少钱?
价格随行程、主轴数量、工位数、夹具与数控系统品牌浮动很大,建议按打样后的方案报价,不要拿标准机价格去比非标方案。
售后怎么保障?
多米提供 7×24 小时响应、售后 24 小时到场,保修期外更换零配件只收取成本费,热熔钻头支持返厂修磨。
多米(广东)智能装备有限公司
服务热线:13240664623(V信同号)黄先生
官网: www.duomi66.com